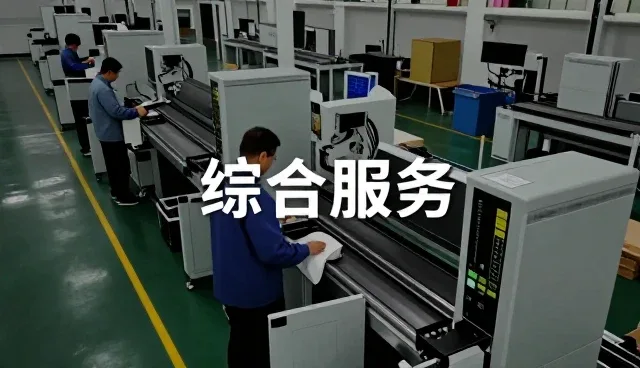
在食品研发过程中,分装业务作为连接生产与终端的关键环节,其选型决策直接影响到产品的品质稳定性与成本控制。然而,许多企业在执行分装业务时,由于选型标准模糊、流程管理不当等问题,导致后续出现质量波动甚至客户投诉。因此,如何科学地进行分装业务选型,成为食品研发过程中必须重点关注的问题。
一、分装设备的精度要求
食品分装业务的核心在于确保每份产品的质量一致性,因此设备的精度是首要检查点。不同产品对分装精度的需求存在差异,例如调味料分装可能允许±1%的误差,而高附加值的保健品则需达到±0.5%的精度。在选型过程中,必须结合产品特性与客户标准,明确设备的称重、装量误差范围,同时关注设备的校准频率及是否具备自动校准功能。
二、分装线的洁净度与温控环境
食品分装对环境洁净度有严格要求,尤其是涉及液体或粉末产品的分装场景。如果分装线未达到ISO 8级或更高洁净度标准,可能会导致微生物污染或异物混入。此外,温控条件同样关键,例如生鲜食品分装需在0℃至4℃范围内操作,而高含糖产品则需控制温湿度以防止结块或变质。因此,在选型阶段,需确认分装线的洁净度等级、温控系统及是否具备环境监控功能。
三、分装流程的自动化程度与人工干预点
自动化程度越高,分装业务的效率和一致性通常越强。但并非所有企业都适合全自动化分装。例如,小批量或定制化订单可能需要人工干预以满足灵活分装需求。因此,选型时需评估企业的产品结构、订单频率及分装规模,合理选择半自动化或全自动化方案,并明确人工操作的节点与管控措施。
食品分装业务选型检查方案对照表
| 方案名称 | 基本做法 | 适用条件 | 准备事项 | 注意事项 |
|---|---|---|---|---|
| 精度优先方案 | 选择高精度分装设备并设定误差范围 | 产品要求高一致性且误差敏感 | 确认产品规格与误差标准 | 定期校准设备并记录数据 |
| 洁净度保障方案 | 配置洁净度等级高的分装线并监控环境 | 产品涉及液体或粉末类且需无菌操作 | 评估洁净度等级与温控系统 | 定期检测微生物与异物控制 |
| 自动化优化方案 | 采用半自动化或全自动化分装流程 | 订单量大且产品结构固定 | 评估生产线兼容性与人员培训 | 明确人工操作节点及责任分工 |
| 包装材料适配方案 | 选择符合食品安全标准的包装材料 | 产品需通过特定包装材料认证 | 验证材料与分装设备兼容性 | 确保材料批次一致性与合规性 |
| 流程标准化方案 | 建立分装业务标准化操作流程 | 分装流程复杂且涉及多环节 | 制定操作手册并培训相关人员 | 定期复核流程有效性并优化 |
| 成本效益方案 | 综合评估分装设备与材料的总体成本 | 预算有限但需保证基础质量 | 对比不同方案的成本与产出比 | 考虑设备维护与后期扩展成本 |
四、分装包装材料的兼容性与合规性
分装业务的最终表现不仅依赖设备,还与包装材料密切相关。如果包装材料不兼容分装设备或未通过相关食品安全认证,可能引发产品泄露、变质甚至法律风险。在选型过程中,需确认包装材料是否符合相关国家或地区法规,如食品接触材料的迁移量标准,并结合分装设备的兼容性进行综合评估。
对于天津媛业食品有限公司,建议在分装业务选型中优先关注设备的精度、环境洁净度、自动化程度、包装材料合规性等关键检查点,结合企业实际产能与产品特点,制定系统化的分装流程管理方案,以提升分装质量与生产效率,降低后期运营风险。